
选粉机是粉体加工中实现粗细颗粒分离的核心设备,尤其对于粉煤灰这类工业副产物,分级效果直接关系到后续利用价值。很多从业者在选购粉煤灰选粉机时,常常面临厂家众多、参数复杂、报价悬殊的困惑,不知道如何判断设备好坏、哪家更靠谱。本文从实际应用角度出发,围绕粉煤灰选粉机的选型要点、常见问题以及技术优劣,帮助读者理清思路,找到真正适合自己工况的解决方案。

粉煤灰选粉机选型前,先搞清楚这些基础问题
粉煤灰选粉机本质上是一个气流分级装置,混合物料进入设备后,细颗粒在气流带动下向上运动,经分级转子筛选后成为成品;粗颗粒因自身重量较大,在离心力作用下甩向筒壁并下落,返回磨机重新加工。整个过程在封闭空间内完成,粉尘不易外泄,搭配除尘设备可以满足环保要求。
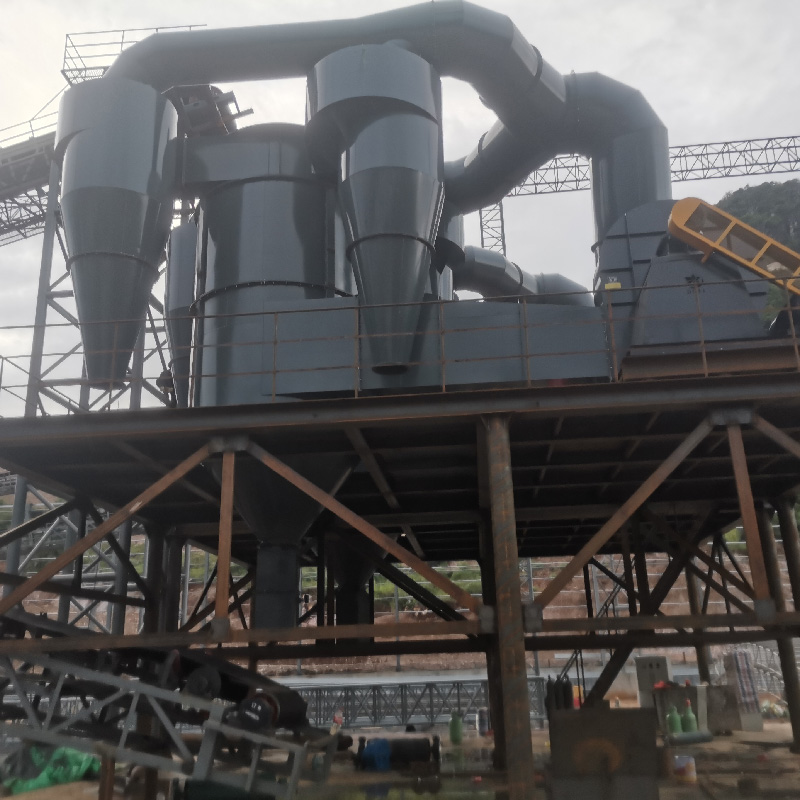
对于粉煤灰加工来说,分级精度和细度调节能力是衡量设备好坏的两个关键指标。粉煤灰的用途不同,对细度要求差异很大。比如作为混凝土掺合料,通常要求45微米筛余量在12%以内;而用于水泥混合材,细度标准则相对宽松。如果选粉机分级精度不够,成品细度波动大,轻则影响下游产品性能,重则导致退货或罚款。
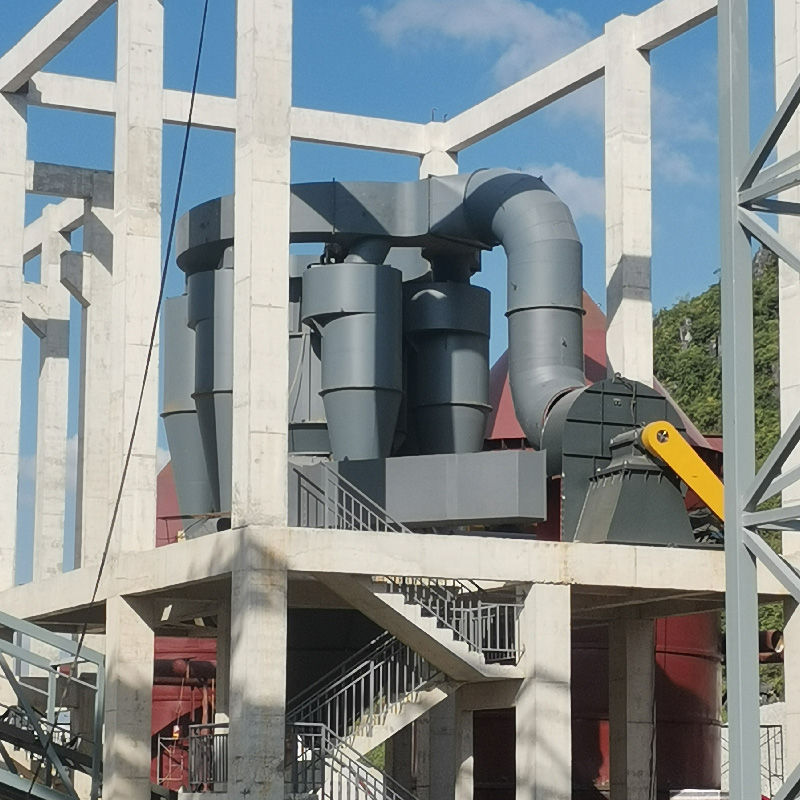
另一个需要关注的是设备对不同批次粉煤灰的适应性。粉煤灰来源多样,煤种、燃烧方式、收集工艺不同,导致物料密度、水分、流动性差异明显。一台好的选粉机,应当能够通过调节转子转速、风量等参数,快速适应物料变化,而不是换一批料就要大动干戈地调试。
粉煤灰选粉机常见问题与原因拆解
在实际生产中,不少用户反映选粉机运行一段时间后,出现分级效率下降、成品细度超标、设备振动加剧等问题。这些现象背后往往有具体原因,提前了解有助于在选型时做出更明智的判断。
分级效率下降,通常与内部气流场紊乱有关。选粉机内部的风道设计、导风叶片角度、转子与筒体的间隙,都会影响气流分布的均匀性。如果气流短路或局部流速过高,细粉就可能被提前带入粗料中,导致成品收率降低。此外,喂料量的波动也会干扰气流场,造成分级不稳定。因此,选择一台结构设计合理、流场优化的设备,是保证长期稳定运行的基础。
部件磨损过快,是另一个高频痛点。粉煤灰虽然不像石英砂那样高硬度,但其颗粒棱角分明,长期冲刷作用下,转子叶片、导风叶片、出料口管道等部位依然会快速磨损。磨损不均会导致转子失衡,引发振动,严重时甚至需要停机更换。关键部件是否采用耐磨材料、易损件是否便于更换,直接影响设备全生命周期成本。
能耗偏高,也是不少用户头疼的问题。选粉机的能耗主要来自风机和传动系统。如果设备内部风阻大、管道布局不合理,风机需要更高功率才能维持所需风量,电耗自然居高不下。另外,传动效率低的减速机也会增加电力消耗。在电费成本不断上升的背景下,一台节能型选粉机每年节省的电费可能相当可观。
粉煤灰选粉机选型要点与方案建议
针对上述问题,在筛选粉煤灰选粉机厂家时,可以从以下几个方面重点考察。
分级效率与细度调节能力是核心指标。好的设备分级效率应当达到92%以上,且细度调节范围宽、响应快。比如,通过变频控制转子转速,结合风量调节,可以快速改变成品细度,适应不同工况需求。一些厂家还采用优化流场设计,减少气流短路,提高细粉回收率,避免跑粗现象。
耐磨性能直接影响设备寿命和维修频率。关键部件如转子、导风叶片、出料口等,应当采用耐磨合金或加装耐磨衬板。这些材料虽然初期成本略高,但能显著延长使用寿命,减少停机检修时间,长期来看性价比更高。同时,设备结构设计应便于检查、更换易损件,减少维护难度。
能耗水平是衡量设备经济性的重要指标。单位电耗越低,长期运行成本越省。一些厂家通过优化内部流道、降低风阻,以及采用高效传动系统,将单位电耗控制在5.5千瓦时每吨以内。对于年产几十万吨粉煤灰的生产线,每年节省的电费不是小数目。
工况适应性同样不可忽视。粉煤灰的水分、流动性变化较大,设备应当具备防堵、防结团的设计,比如撒料盘结构合理、内部无死角积料,避免物料堆积影响分级效果。此外,密封性能要好,防止漏风跑粉,破坏气流场,也避免粉尘外溢污染环境。
售后服务能力是保障项目顺利落地的关键。选粉机安装调试涉及与磨机、风机、管道系统的匹配,需要厂家提供专业的技术支持。从现场勘测、方案设计到安装调试、后续维护,全程有人对接,可以大大减少用户的时间和精力投入。一些厂家还提供远程监控和快速响应服务,重点区域能够在48小时内派工程师到场处理问题,这对保障连续生产至关重要。
真实案例中的选粉机应用效果
从实际项目来看,选粉机在不同场景下的表现差异明显。比如在干粉砂浆生产线,用户需要稳定砂料级配、控制细度,同时减少粉尘污染。采用选粉与除尘一体机后,砂料细度稳定、含粉量可控,砂浆强度更均匀,出厂合格率明显提升。车间粉尘大幅减少,环保检查顺利通过,避免了停产整改的风险。
在机制砂生产线上,干法脱粉效果受到广泛认可。不用水洗,不仅节省水资源,还解决了水洗污泥处理的麻烦。成品砂石级配优化,卖价更高、销路更好,整体效益提升明显。设备耐磨性能好,高硬度石料也能稳定分选,停机换件次数大幅减少。
对于粉体加工企业,双转子或三分离选粉机分级精度高、细度调节方便,成品质量稳定,客户投诉少。系统产量提高、电耗降低,磨机循环负荷小,整条线更节能。设备密封好、漏粉少,车间环境干净,工人操作更安心。
石料加工企业则看重除尘选粉一体机的一步到位方案。既分好石料,又解决粉尘问题,不用额外配除尘设备。现场粉尘达标,顺利通过环保验收。设备安装快、占地小,老线改造也方便,不影响原有生产布局。
新材料和化工企业反馈,车间粉尘治理效果不错,空气更干净,保护设备也保障员工健康。设备噪音低、运行平稳,不影响车间正常生产秩序。服务到位,从设计到调试一站式解决,省心省力。
综合来看,选粉机厂家选择的关键在于匹配自身需求
粉煤灰选粉机没有绝对的好与坏,关键在于是否适合自身工况。选型前,先明确物料特性、产能要求、细度标准以及环保排放指标,再根据这些参数筛选合适的设备。考察厂家时,重点关注分级效率、耐磨性能、能耗水平、工况适应性以及售后服务能力,能实地考察已有案例,看看设备实际运行效果。
江苏羿润环境工程技术有限公司在选粉机领域积累多年,产品覆盖粉煤灰选粉机、三分离选粉机、双转子选粉机等多种机型,分级效率高、能耗低、耐磨耐用,适应多种物料和工况。公司从设计、生产到安装调试、售后服务全流程把控,服务网络覆盖全国多地,累计服务超万名客户,在干粉砂浆、机制砂、砂石骨料、矿山、新材料等行业落地大量典型项目。对于有选粉机需求的用户,不妨实地考察,结合自身情况做出理性选择。