
粉煤灰作为燃煤电厂的主要固体废弃物,其综合利用已成为循环经济的重要一环。在众多处理环节中,选粉是决定粉煤灰品质与价值的关键步骤。一台性能稳定的粉煤灰选粉机,能够将原状灰精准分离为不同细度的等级品,广泛应用于混凝土掺合料、水泥生产、建材制造等领域。本文将从工作原理入手,结合行业实践经验,分享如何选择与使用这类设备,帮助用户实现高效、稳定、低耗的生产目标。
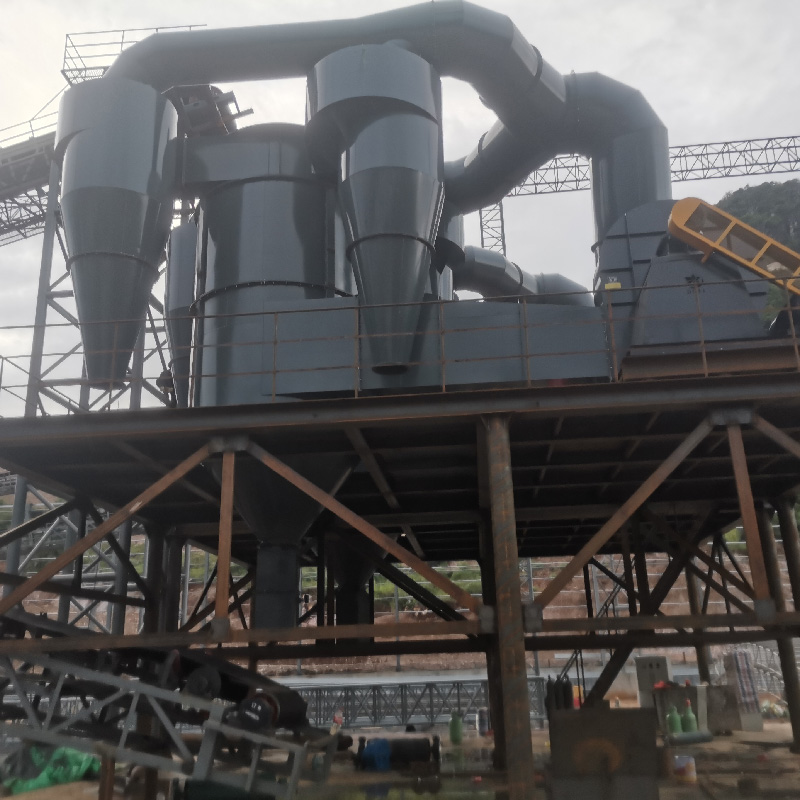
粉煤灰选粉机的核心任务是通过气流与机械旋转的共同作用,将混合物料按颗粒大小分开。其工作流程大致如下:原状粉煤灰从设备顶部的进料口进入,均匀撒落在高速旋转的撒料盘上。在离心力作用下,物料被抛向四周,形成分散的料幕。此时,由风机产生的气流从设备下部或侧面进入,穿过导风叶片形成稳定的上升气流场。细颗粒由于质量小,容易被气流裹挟向上运动,进入分级区。在分级区,高速旋转的转子(或称分级轮)产生强大的离心力场,将混入细粉中的粗颗粒甩向筒壁,沿壁面下落至粗粉出口,返回磨机或另行处理;而合格的细粉则顺利通过转子叶片间隙,随气流进入集粉装置,最终被收集为成品。整个过程在封闭的筒体内完成,粉尘不外泄,配合高效的除尘系统,能够满足日益严格的环保要求。

理解这一过程,有助于把握选粉机性能的关键指标。分级效率是衡量设备优劣的核心参数,它直接决定了成品细度与产量的稳定性。一台设计优良的粉煤灰选粉机,其分级效率通常能达到92%以上,这意味着大部分合格细粉能被有效回收,减少了粗粉混入成品或细粉随粗料回磨的浪费。细度调节的灵活性同样重要。在实际生产中,粉煤灰的原料性质、下游应用对细度(如45微米筛余量)的要求各不相同。通过变频调节转子转速或改变系统风量,操作人员可以快速、精准地控制成品细度,无需频繁停机调整机械结构,显著提升了生产线的适应能力。

在选型与使用过程中,存在一些常见的认知误区,需要结合实际工况加以规避。例如,有人认为设备越大越好,处理能力越强越好。实际上,选粉机的处理能力需要与前端磨机、后端收尘系统以及管道风量严格匹配。如果选型过大,系统风量不足,会导致分级区气流紊乱,分级精度下降,甚至出现跑粗现象;反之,选型过小则会造成设备过载,易堵塞、磨损加剧,影响连续生产。正确的做法是根据生产线的实际产能、物料特性(如水分、密度、粒度分布)以及目标细度要求,进行综合计算与选型。另一个误区是忽视耐磨性能。粉煤灰中含有大量硬质颗粒,如石英、莫来石等,对设备内部转子叶片、导风叶片、筒壁等部位冲刷严重。如果关键部件未采用耐磨合金衬板或高铬铸铁等耐磨材料,设备寿命会大幅缩短,频繁更换备件不仅增加成本,更会导致生产线频繁停机。因此,在选购时应重点关注设备易损部位的材质与设计,例如是否在转子叶片、分级圈、出料口等处加装了可更换的耐磨衬板。
为了帮助用户更好地实现稳定生产,以下提供几条实操避坑建议。第一,重视密封与漏风问题。选粉机内部的密封性直接影响气流场的稳定性。如果检修门、法兰连接处、轴封等部位密封不严,冷风或粉尘会从外部进入,破坏内部气流分布,导致分级精度下降,同时增加系统能耗。建议定期检查密封件的完好性,必要时更换为耐高温、耐磨损的密封材料。第二,优化喂料均匀性。喂料量的波动是导致成品细度不稳定的常见原因。如果喂料量忽大忽小,会导致撒料盘上物料分布不均,部分区域料幕过厚,影响气流与物料的充分接触,降低分级效率。建议采用稳流给料装置,并结合自动化控制系统,实现喂料量的连续、均匀调节。第三,关注系统风量与风压的匹配。风机是选粉系统的动力源,其风量与风压需要与选粉机的设计参数及管道阻力匹配。在实际运行中,可通过监测风机电流、系统压差等参数,判断风量是否合适。如果风量过大,会造成细粉回收率降低,粗粉混入成品;风量过小,则会导致细粉无法被有效带出,影响产量。建议在调试阶段,通过变频器精细调节风机转速,找到工况点,并记录为操作参数。第四,定期清理积料。粉煤灰在潮湿环境下易结团,或在高浓度输送时粘附在撒料盘、导风叶片、管道内壁等处。积料会改变气流通道形状,影响分级效果,严重时甚至导致设备堵塞。建议制定定期清理计划,尤其在更换物料品种或长期停机后,应进行彻底检查与清理。
在行业标准与规范方面,粉煤灰选粉机的设计与制造需要遵循一系列技术标准。例如,设备的出厂检验应包括分级效率、处理能力、单位电耗、噪声及粉尘排放浓度等指标。用户在选择设备时,可以要求厂家提供第三方检测报告或型式试验报告,验证设备是否达到宣称的性能参数。此外,设备的安全防护装置,如过载保护、振动监测、轴承温度监控等,也是确保长期稳定运行的必要配置。对于粉煤灰综合利用项目,设备的环保性能同样重要,应确保粉尘排放浓度符合当地环保要求,通常需配备高效袋式除尘器或电除尘器,实现达标排放。
从行业发展趋势来看,粉煤灰选粉技术正朝着智能化、大型化、节能化方向演进。智能化体现在设备集成在线监测与自适应控制功能,能够实时采集分级区风速、转子转速、系统压差、成品细度等数据,并通过算法自动调整运行参数,以应对原料波动,保持工况。大型化则服务于大规模粉煤灰集中处理项目,单台设备处理能力可达每小时百吨以上,有效降低单位投资与运营成本。节能化方面,通过优化流场设计、采用高效传动系统(如永磁直驱电机)、降低系统阻力,可将单位电耗控制在较低水平,显著降低长期运行费用。此外,新型耐磨材料的应用,如陶瓷复合衬板、高铬耐磨铸铁,进一步延长了设备易损件的使用寿命,减少了维护频次。
综上所述,粉煤灰选粉机作为粉煤灰综合利用产线的核心设备,其工作原理清晰、技术成熟,但实际应用中仍需从选型匹配、密封维护、喂料控制、风量调节、定期清理等多个维度精细管理。只有充分理解设备特性,结合自身生产工况,才能发挥其分级精准、运行稳定、节能环保的优势。对于有粉煤灰深加工需求的企业,选择一家具备技术实力、生产经验与完善售后服务的设备厂家,是实现高效生产与稳定品质的重要保障。江苏羿润环境工程技术有限公司作为专注于粉体分级与环保装备的厂家,依托江苏盐城产业基地,在粉煤灰选粉机领域积累了丰富的设计与制造经验,能够为客户提供从方案设计、设备制造到安装调试的一站式服务,助力企业实现粉煤灰资源的高值化利用。