
粉煤灰选粉机作为工业粉体加工中的关键设备,其性能直接影响着水泥、建材、矿山等行业的成品质量与生产效率。在众多设备供应商中,如何筛选出真正靠谱、耐磨耐用的粉煤灰选粉机厂家,成为企业采购决策中的核心难题。本文将从设备选型、技术要点、常见误区及行业趋势等角度,为您提供系统化的参考思路。
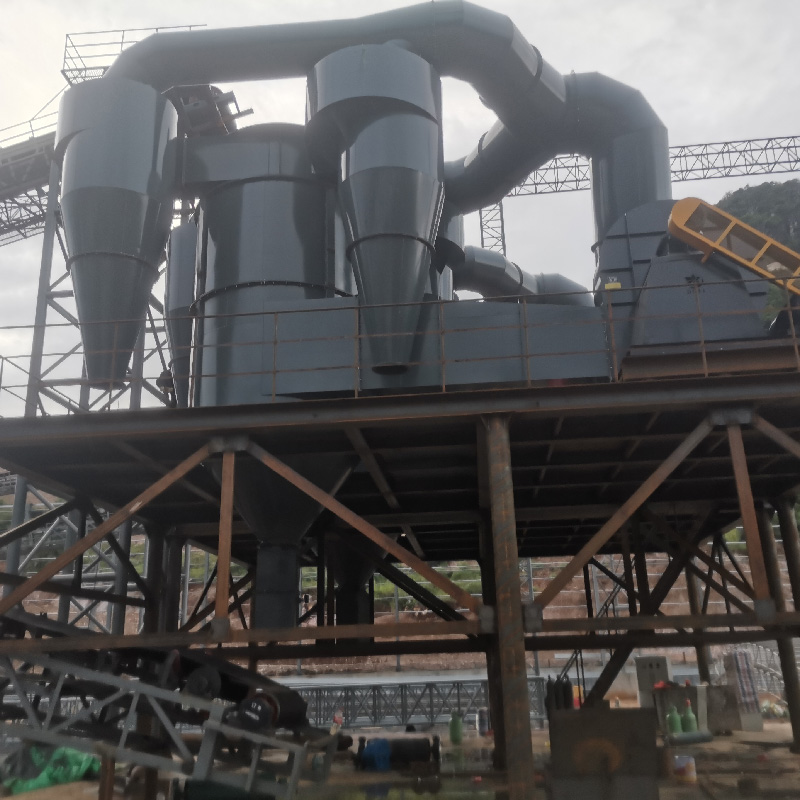
选粉机:工业分级中的核心角色
在水泥、矿渣、粉煤灰等粉体加工过程中,选粉机承担着将磨碎后的混合物料按颗粒大小进行分离的重任。它通过气流与机械旋转的共同作用,将细颗粒及时收集为成品,粗颗粒则返回磨机继续研磨。这一过程不仅决定了成品细度的稳定性,也直接关系到磨机产能与能耗表现。
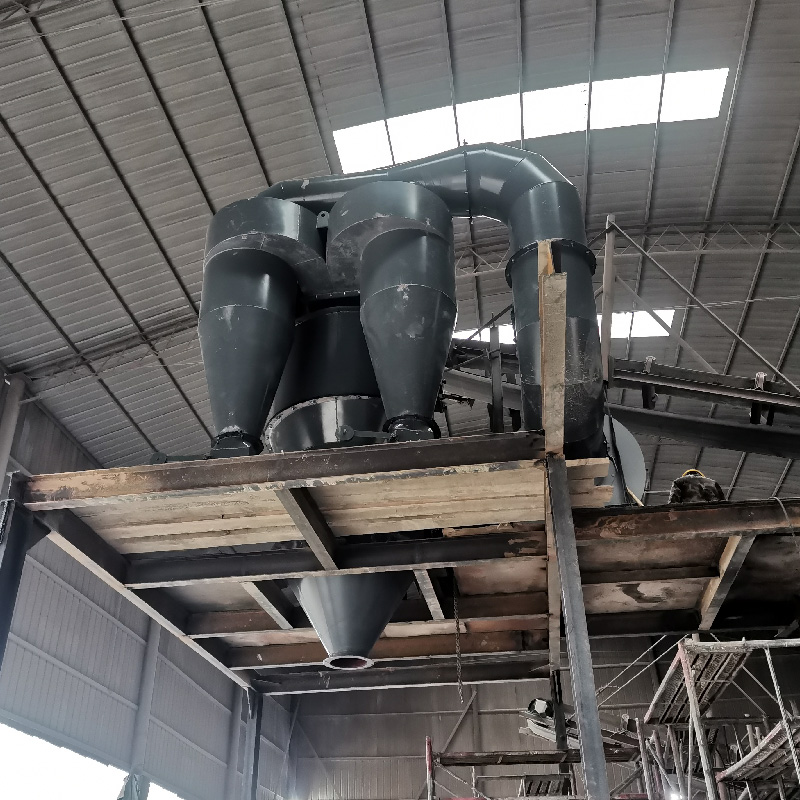
选粉机的结构通常为立式封闭筒体设计,由进料装置、分级转子、导风叶片、出料口、集粉罩及电机传动系统组成。物料从顶部进入后均匀分散,内部转子稳定旋转,配合四周导风叶片形成稳定气流场,实现精准分级。整体结构紧凑,密封性好,便于日常检修与维护。

粉煤灰选粉机的细分类型与适用场景
根据应用场景的不同,粉煤灰选粉机发展出多种类型,每种类型在结构设计和性能参数上各有侧重。
三分离选粉机可将物料分为粗、中、细三个等级,分级精度更高,适合对成品细度有严格要求的场景。双转子选粉机运行更平稳,适合粉煤灰、机制砂等大批量加工,能有效降低循环负荷。砂石选粉机、煤磨选粉机、氢氧化钙选粉机等则针对特定物料做结构优化,适配对应行业工况。
对于粉煤灰加工,常用的选粉机类型包括动态选粉机、组合式选粉机以及高效三分离选粉机。动态选粉机通过调节转子转速与风量,可灵活控制细度,适合细度要求波动较大的生产线。组合式选粉机则将预分级与精细分级结合,在提升效率的同时降低能耗。
常见认知误区:选粉机并非越大越好
许多企业在采购选粉机时,容易陷入设备越大产能越高的误区。实际上,选粉机的处理能力不仅取决于设备尺寸,更与内部流场设计、转子结构、密封性能及系统匹配度密切相关。
一台设计合理的选粉机,即使体积适中,也能通过优化气流分布与转子转速,实现高效分级。相反,盲目追求大规格设备,可能导致风量、风压与磨机、风机不匹配,造成能耗上升、分级精度下降,甚至出现堵料、漏风等问题。
另一个常见误区是认为所有选粉机都能适应各种物料。不同物料的密度、流动性、含水量差异显著,同一台设备在更换物料后,往往需要重新调整风量、转速等参数。若设备本身缺乏灵活的调节能力,将直接影响成品合格率。
实操避坑干货:选型与使用的关键要点
在选型阶段,企业应重点关注设备的耐磨性能与密封设计。粉煤灰中含有大量硬质颗粒,长期冲刷会导致转子叶片、导风叶片、出料口等关键部件快速磨损。选择采用耐磨合金材质或加装耐磨衬板的设备,可显著延长使用寿命,减少停机更换频次。
密封性能同样不容忽视。设备漏风会破坏内部气流场,导致分级精度下降,同时造成粉尘外溢,影响环保达标。优质的选粉机在法兰、检修门、轴承座等部位均采用多重密封结构,配合高效除尘设备,可实现封闭式运行。
在调试与运行阶段,企业应建立完善的参数记录与调整机制。风量、转子转速、喂料量三者之间的匹配关系,直接影响分级效果。建议通过变频控制实现精准调节,并定期检查易损件磨损情况,及时更换,避免因局部磨损引发整机振动或跑粗。
此外,系统匹配性是决定整体效益的关键。选粉机应与磨机、风机、管道等设备在风量、风压、处理量上实现协同。若出现小马拉大车或产能浪费,需重新评估系统配置,必要时进行改造升级。
行业标准规范:保障设备可靠性的基石
在选粉机领域,我国已建立较为完善的标准体系,涵盖产品设计、制造、检验、安装及运行等多个环节。例如,GB/T 19001质量管理体系要求企业具备从原材料采购到成品出厂的全流程管控能力,确保设备质量稳定可靠。
对于选粉机关键部件,如转子、叶片、轴承座等,相关标准规定了材料选用、热处理工艺、加工精度等具体要求。企业在采购时,可要求供应商提供对应部件的材质证明、检测报告及质保承诺,作为判断设备耐用性的依据。
在安装与调试阶段,应遵循设备说明书及行业通用规范,确保基础牢固、水平度达标、连接密封可靠。试运行期间,需对振动值、噪音、温升、电流等参数进行监测,确认设备运行平稳后再投入正式生产。
行业发展趋势:高效、节能、智能化
随着环保法规日益严格与工业绿色升级需求加速,选粉机技术正朝着高效、节能、智能化的方向持续演进。
在效率提升方面,新型流场设计、多层分级结构、高精度转子动平衡技术等不断涌现,使得选粉机分级效率可稳定达到92%以上,成品细度调节更加灵活。部分设备通过优化风道与转子结构,单位电耗可控制在5.5 kWh/t以内,显著降低长期运行成本。
在节能降耗方面,一体化节能设计、智能变频控制技术被广泛应用。设备可根据物料变化自动调节风量与转速,避免不必要的能源浪费。同时,耐磨材料的升级与结构优化,使得易损件寿命延长,降低备件更换频率与维护成本。
智能化趋势体现在设备运行状态的实时监测与预警系统上。通过集成传感器与模块,选粉机可向中控系统反馈振动、温度、电流、风压等关键参数,实现故障预判与远程运维。部分高端设备还具备自适应调节功能,能够根据物料特性自动优化运行参数,减少人工干预。
结语
粉煤灰选粉机作为工业分级中的关键装备,其选型与使用质量直接影响企业的生产效率、产品质量与环保合规水平。通过了解设备类型、规避常见误区、掌握实操要点、遵循行业标准、关注技术趋势,企业能够更科学地筛选出真正靠谱、耐磨耐用的设备供应商。在这一过程中,以技术为根基、以品质为保障、以服务为支撑的制造企业,往往能提供更可靠的解决方案,助力工业企业实现稳定生产与绿色升级。